随着电力行业对节能降耗要求的不断提高,非晶合金变压器因其空载损耗低、节能效果显著而得到广泛推广。H21油浸式非晶合金铁芯配电变压器采用非晶合金带材制作铁芯,与传统的硅钢片铁芯相比,空载损耗可降低60%~70%。非晶合金材料具有硬度高、脆性大、对应力敏感等特点,使其加工工艺与常规变压器存在较大差异。本文将详细介绍H21油浸式非晶合金铁芯配电变压器的加工流程及关键技术。
一、铁芯加工
非晶合金铁芯通常采用卷绕式结构。将非晶合金带材在专用卷绕机上绕制成矩形或圆形铁芯。由于非晶带材极薄(约0.02~0.03mm),且脆性大,卷绕过程中需保持张力恒定,避免带材断裂或产生应力。卷绕完成后,需进行退火处理,以消除内应力并恢复磁性能。退火温度一般控制在300~400℃,并在磁场中进行,以形成取向磁畴。退火后,铁芯需浸渍固化,常用环氧树脂等材料,以增强机械强度并防止潮湿。
二、绕组加工
绕组是变压器的电路部分,通常采用铜或铝导线。对于H21型变压器,高压绕组和低压绕组可根据容量和电压等级采用层式或饼式结构。绕制时需保证导线排列整齐、紧密,匝间绝缘可靠。非晶合金铁芯对机械应力敏感,因此绕组装配时不能对铁芯施加过大压力。绕组需经过干燥、浸漆处理,以提高绝缘性能和散热能力。
三、器身装配
器身装配包括铁芯与绕组的组合、绝缘件的安装以及引线的连接。非晶铁芯通常不能像硅钢铁芯那样打开,因此绕组需直接绕制在铁芯上,或采用开口式铁芯。对于H21油浸式变压器,通常采用矩形铁芯,绕组在专用绕线机上直接绕制。装配过程中,需严格控制环境清洁度,防止金属异物进入。引线连接采用焊接或螺栓连接,并确保绝缘距离符合要求。
四、油箱及附件加工
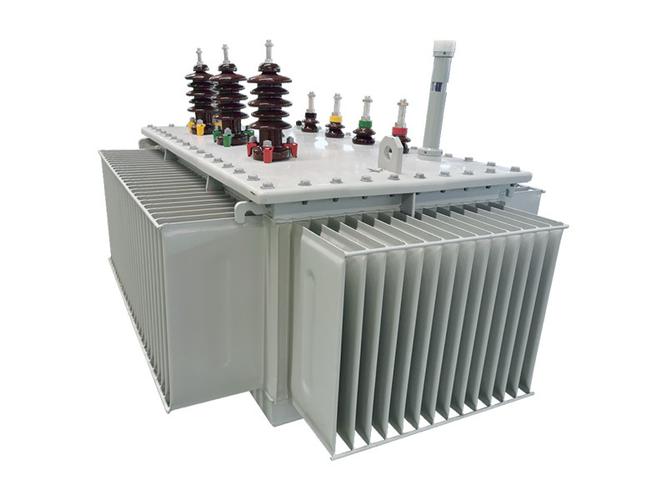
油箱是油浸式变压器的外壳,通常采用钢板焊接而成。油箱需具备足够的机械强度,并能承受真空注油和正压试验。附件包括散热器、储油柜、套管、气体继电器等。这些附件的加工需符合相关标准,并保证密封性。油箱内壁需进行防腐处理,常用喷涂耐油绝缘漆。
五、总装配与试验
总装配包括器身入箱、注油、附件安装等。器身需牢固固定在油箱内,防止运输中移位。注油前需对变压器油进行过滤和脱气处理,确保绝缘强度。注油后需进行密封试验和油压试验。按照国家标准进行例行试验,包括空载损耗、负载损耗、绝缘电阻、工频耐压等,确保变压器性能达标。
六、关键技术及难点
- 铁芯退火工艺:退火温度与磁场强度直接影响磁性能,需精确控制。
- 铁芯固定与降噪:非晶铁芯磁致伸缩较大,需采取减振措施以降低噪声。
- 绕组绕制:非晶铁芯不能受力,绕制时需采用专用设备,避免铁芯变形。
- 绝缘处理:非晶合金对局部放电敏感,需加强绝缘设计。
七、结论
H21油浸式非晶合金铁芯配电变压器的加工制造涉及多道精密工序,从铁芯卷绕、退火到绕组绕制、器身装配,每个环节都需严格控制。随着工艺技术的不断进步,非晶合金变压器的可靠性和生产效率将进一步提升,为电力系统节能降耗发挥更大作用。