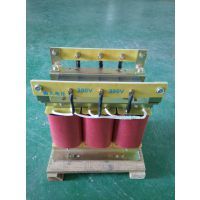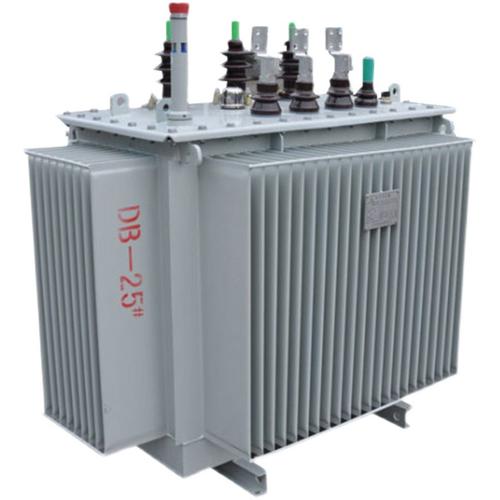
在现代电力系统中,变压器、配电柜以及各类电气配电设备是保障电能传输与分配的核心装备。而这些设备内部,导电铜排(又称汇流排)作为承载电流、连接各电气元件的关键部件,其加工质量直接关系到整个系统的安全性与可靠性。本文将围绕变压器与配电设备中导电铜排的打孔、折弯及汇流排加工工艺展开详细阐述。
一、导电铜排的作用与选材
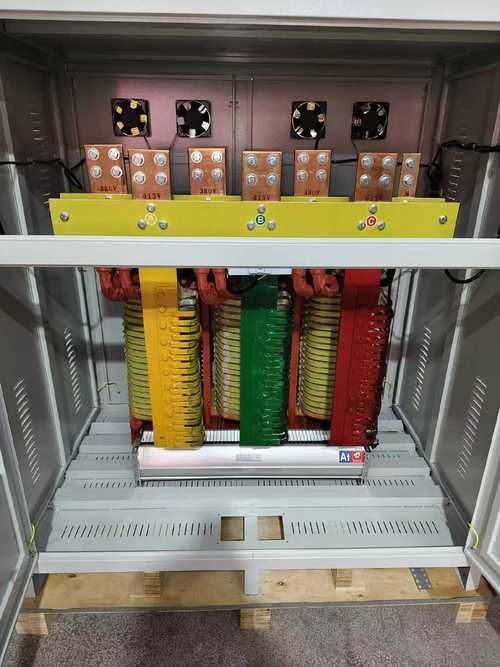
导电铜排通常采用高纯度电解铜(如T2紫铜)制成,具有优异的导电性、导热性和耐腐蚀性。在变压器中,铜排用于连接绕组引线与外部套管;在配电柜中,铜排则作为主母线,将断路器、隔离开关、熔断器等元件串联起来,实现电能的汇集与分配。合理的铜排设计不仅能降低接触电阻和温升,还能优化柜内空间布局,提高装配效率。
二、铜排打孔工艺
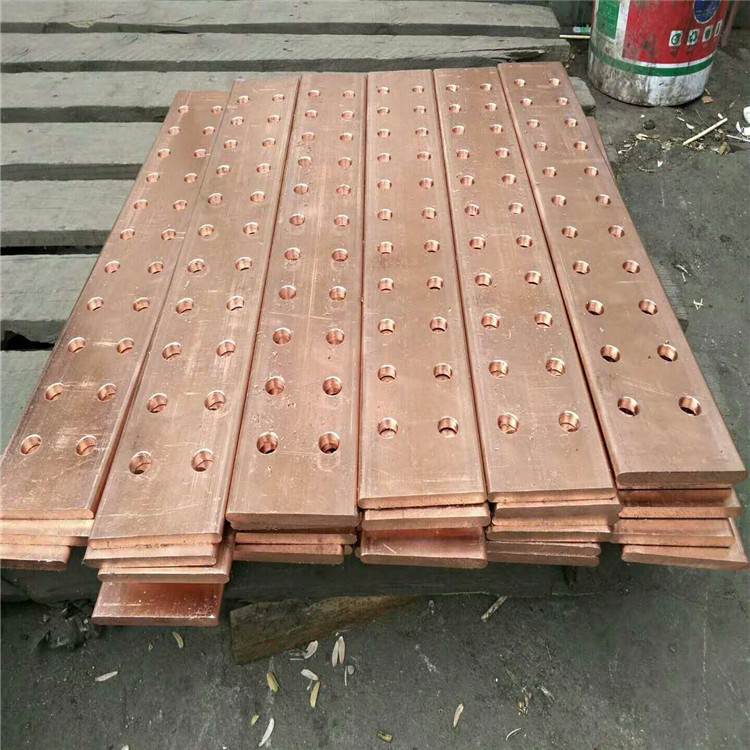
打孔是铜排加工中最基础的工序之一,主要用于螺栓连接、接地端子固定等场合。根据孔径大小和精度要求,常用的打孔方式包括台钻钻孔、数控冲床冲孔和激光打孔。对于配电柜汇流排,孔距、孔径及孔位公差需严格遵循电气安装规范,通常要求孔中心距偏差不超过±0.5mm,孔壁光滑无毛刺。打孔后需进行去毛刺处理,以避免尖端放电和接触不良。对于大电流场合,还需考虑孔群的合理布置,确保连接面的接触压力均匀。
三、铜排折弯工艺
折弯决定了铜排的三维走向,是适应柜内复杂空间的关键工序。折弯质量取决于折弯角度精度、弯曲半径及表面质量。通常要求弯曲半径不小于铜排厚度的2倍,以防止外侧拉伸开裂或内侧起皱。折弯设备包括手动折弯机、液压折弯机和数控折弯机。对于变压器引线铜排,常需进行多角度、多平面的立体折弯;而在配电柜中,汇流排折弯需与断路器端子位置精确匹配。折弯后应进行回弹补偿和角度校验,确保装配时螺栓孔对位准确。
四、汇流排加工的整体流程
汇流排加工是一个系统性过程,涵盖下料、校平、打孔、折弯、去毛刺、表面处理(如镀锡、镀银或绝缘涂层)及检验等环节。下料多采用剪切或锯切,需保证端面垂直度;校平可消除材料内应力。表面处理对提高接触导电性和防氧化至关重要,例如镀锡铜排常用于配电柜母线,以降低接触电阻并延长使用寿命。加工完成后,需对铜排的直流电阻、尺寸公差和镀层厚度进行检测,确保符合GB/T 5585.1等标准要求。
五、变压器加工中的铜排应用
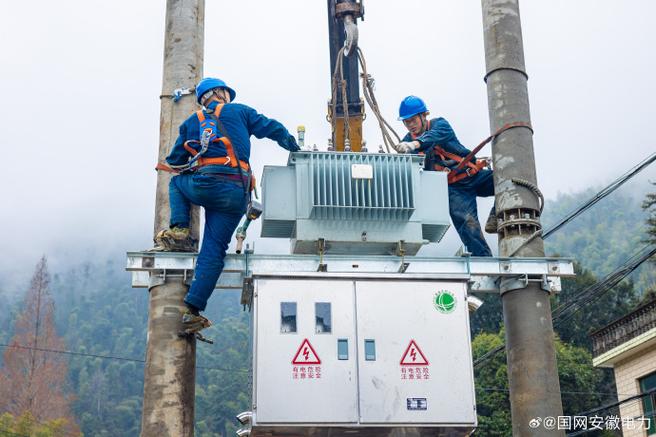
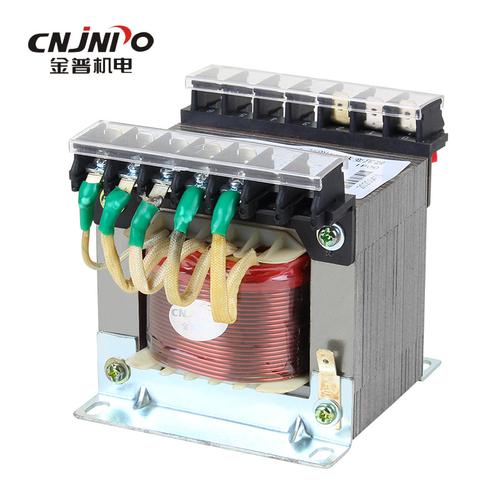
在变压器制造中,铜排不仅用于引出线连接,还用于内部绕组与分接开关的过渡连接。变压器铜排加工需特别注意绝缘距离和温升控制。例如,引线铜排的折弯半径和固定方式需避免电场集中,打孔位置需避开高电场区域。变压器油环境要求铜排表面清洁无毛刺,防止局部放电。对于干式变压器,铜排还需加装绝缘热缩套管,以提高绝缘性能。
六、质量控制与安全要点
铜排加工的质量控制贯穿全程:材料入厂需验证导电率和硬度;加工中需监控孔位精度和折弯角度;成品需进行温升试验和耐压测试。安全方面,打孔和折弯操作应严格遵守设备操作规程,防止铜屑飞溅和机械伤害;表面处理环节需注意化学品防护。合理的加工工艺不仅能提升配电设备的运行效率,还能显著降低故障率,延长设备寿命。
导电铜排的打孔、折弯及汇流排加工是变压器与电气配电设备制造中不可或缺的环节。随着智能电网和新能源装备的发展,对铜排加工的精度、效率和可靠性提出了更高要求,推动着加工设备向数控化、自动化方向持续升级。